La fabrication en grande série exige généralement une conception plus robuste, optimisée pour la répétabilité du cycle et la maintenance à long terme.
Des économies mal placées lors de la fabrication du moule peuvent entraîner une usure prématurée, des interventions de maintenance plus fréquentes et des arrêts coûteux de la production.
La stabilité du procédé dépend donc de l’adaptation des paramètres de conception aux conditions réelles d’utilisation. Cet équilibre influence directement la rentabilité finale de l’ensemble du projet.
Comment les dimensions de la pièce moulée déterminent-elles la rigidité du moule en acier ?
Les dimensions de la pièce déterminent la taille des empreintes ainsi que les exigences de rigidité de l’ensemble du moule.
Les pièces volumineuses nécessitent une structure suffisamment rigide pour résister aux efforts générés pendant l’injection et maintenir correctement le plan de joint lorsque le moule est fermé.
Une rigidité insuffisante peut favoriser l’apparition de bavures sur les bords de la pièce, notamment lorsque la pression exercée dans les empreintes provoque une légère ouverture ou une déformation de l’outillage.
Les contre-dépouilles constituent un autre défi de conception. Elles nécessitent souvent l’utilisation de mécanismes mobiles plus complexes.
Les coulisseaux, noyaux mobiles, systèmes hydrauliques ou éjecteurs inclinés augmentent la complexité du moule et peuvent également accroître les besoins de maintenance au cours de son exploitation.
Pourquoi les tolérances et le nombre d’empreintes influencent-ils la rentabilité ?
Les tolérances dimensionnelles imposées par le concepteur déterminent directement le niveau de précision requis lors de l’usinage des différentes surfaces du moule.
Des exigences particulièrement strictes peuvent nécessiter l’utilisation de procédés plus précis et plus coûteux, tels que l’électroérosion par enfonçage, la rectification ou des opérations d’usinage de finition supplémentaires.
Le nombre d’empreintes influence quant à lui directement la capacité de production.
Augmenter leur nombre permet de fabriquer plusieurs pièces au cours d’un même cycle, mais complexifie également le système d’alimentation en matière fondue.
Le réseau de canaux doit être correctement équilibré afin que les différentes empreintes se remplissent de manière aussi homogène que possible, dans des conditions comparables de pression et de température.
Les moules d’injection multi-empreintes sont particulièrement intéressants pour les grandes séries, car l’augmentation du nombre de pièces produites par cycle peut réduire le coût de fabrication unitaire lorsque les volumes justifient l’investissement initial.
NOEX propose effectivement des moules d’essai et destinés aux productions en série, à un ou plusieurs composants, avec systèmes à canaux froids ou chauds, ainsi que des constructions à coulisseaux.
Qu’est-ce qui détermine la répétabilité du cycle de moulage par injection ?
Indépendamment de la géométrie de la pièce elle-même, la stabilité du cycle dépend notamment de trois systèmes intégrés au moule :
- un système d’alimentation correctement conçu – il favorise un remplissage équilibré des empreintes et aide à contrôler l’emplacement des lignes de soudure ;
- une ventilation adaptée des empreintes – elle permet l’évacuation de l’air et des gaz comprimés pendant le remplissage ;
- un circuit thermique efficace – une évacuation régulière de la chaleur par les canaux de refroidissement contribue à contrôler le retrait et la stabilité dimensionnelle des pièces.
Une ventilation insuffisante peut provoquer une forte compression de l’air emprisonné et entraîner localement une augmentation importante de la température.
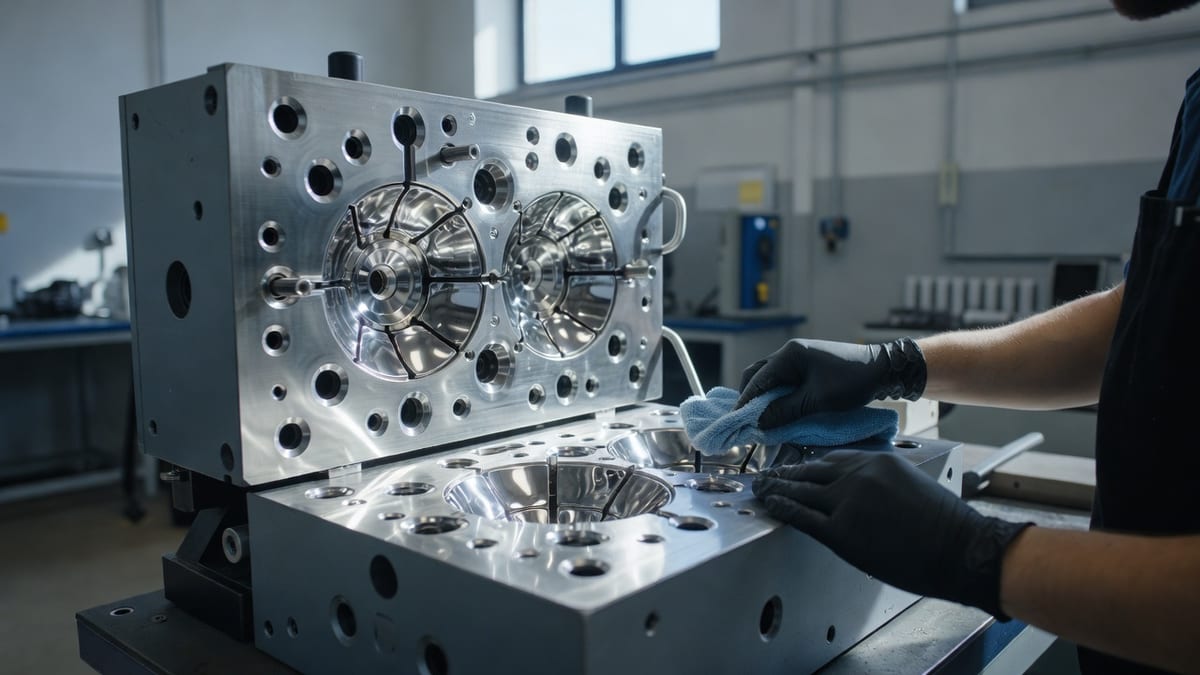
Ce phénomène peut être à l’origine de brûlures de surface, souvent associées à l’effet diesel, et, lorsqu’il se répète, favoriser une dégradation locale des surfaces du moule.
De même, un refroidissement mal équilibré peut entraîner des différences de retrait et augmenter le risque de déformations après démoulage.
Comment le choix de l’acier influence-t-il la fiabilité de la production ?
La durabilité d’un moule professionnel dépend du type d’acier utilisé, de sa qualité, de son traitement thermique et des contraintes auxquelles l’outil sera soumis pendant sa durée de vie.
Les nuances 1.2343 et 1.2344 appartiennent à la famille des aciers à outils pour travail à chaud et peuvent être utilisées dans des applications exigeantes, notamment pour certains composants de moules destinés à la transformation des plastiques.
La dureté finale ne doit cependant pas être considérée comme une valeur fixe propre à chaque nuance. Elle est déterminée en fonction :
- du traitement thermique,
- de la ténacité recherchée,
- de la résistance à l’usure nécessaire,
- du matériau plastique transformé,
- du nombre de cycles prévu,
- de la géométrie et de la fonction du composant.
Le choix approprié de l’acier permet de mieux résister à l’usure, à l’érosion et aux contraintes mécaniques et thermiques qui apparaissent pendant les cycles d’injection.
Cette question devient particulièrement importante lors de la transformation de matières chargées de fibres ou d’additifs abrasifs.
Des traitements de surface, notamment la nitruration dans certaines applications, peuvent également être utilisés pour améliorer la résistance des zones soumises à une usure importante.
La solution doit toutefois toujours être adaptée à la nuance d’acier et aux conditions de fonctionnement du moule.
Quand les simulations virtuelles permettent-elles d’éviter des modifications coûteuses ?
Avant de commencer l’usinage de blocs d’acier coûteux, il est utile de vérifier soigneusement les principales hypothèses du projet.
Les prototypes réalisés par impression 3D peuvent servir à contrôler la géométrie, l’ergonomie, l’assemblage ou l’intégration de la future pièce avant le lancement de la fabrication définitive de l’outillage.
Les outils numériques permettent également d’analyser le comportement prévu de la matière pendant le remplissage du moule.
Selon les logiciels et le niveau d’analyse utilisés, les simulations d’injection peuvent aider à identifier :
- les zones susceptibles de piéger de l’air,
- l’emplacement probable des lignes de soudure,
- les différences de remplissage entre les empreintes,
- les zones susceptibles de présenter des problèmes thermiques,
- certains risques de retrait ou de déformation.
Détecter ces problèmes dès la phase de conception permet de limiter les modifications coûteuses une fois le moule usiné et traité.
Noex réalise la conception et la fabrication de moules dans son propre atelier d’outillage et indique utiliser des outils de conception CAD/CAM/CAE, la modélisation 3D ainsi que des machines CNC. L’entreprise assure également la production par injection, ce qui permet de relier la conception de l’outillage aux conditions réelles de fabrication.
Un moule destiné à une production en plusieurs équipes doit donc maintenir un équilibre entre la complexité de sa construction, les matériaux utilisés, les exigences de précision et les contraintes réelles du procédé d’injection.
Résumé : comment la conception du moule influence-t-elle la stabilité de l’injection ?
- Une structure suffisamment rigide limite les déformations du moule sous l’effet des forces générées pendant l’injection et contribue à réduire le risque de bavures.
- Les tolérances dimensionnelles influencent les méthodes d’usinage nécessaires ainsi que le temps et le coût de fabrication de l’outillage.
- Un système de refroidissement correctement conçu contribue fortement à la durée du cycle et à la maîtrise des déformations de la pièce.
- Le choix approprié de l’acier et du traitement thermique aide à protéger les surfaces et les zones fonctionnelles du moule contre l’usure.
- Les simulations de remplissage et les analyses numériques permettent d’identifier certaines difficultés avant le début de l’usinage définitif de l’outil.


